01

ਫੋਰਜਿੰਗ
ਖਾਲੀ ਨੂੰ ਜਾਲ ਦੇ ਆਕਾਰ ਦੇ ਨੇੜੇ ਬਣਾਇਆ ਜਾਂਦਾ ਹੈ ਤਾਂ ਜੋ ਦੰਦਾਂ ਦੀ ਜੜ੍ਹ ਲਗਾਤਾਰ ਅਨਾਜ ਦਾ ਪ੍ਰਵਾਹ ਬਣਾਈ ਰੱਖ ਸਕੇ।


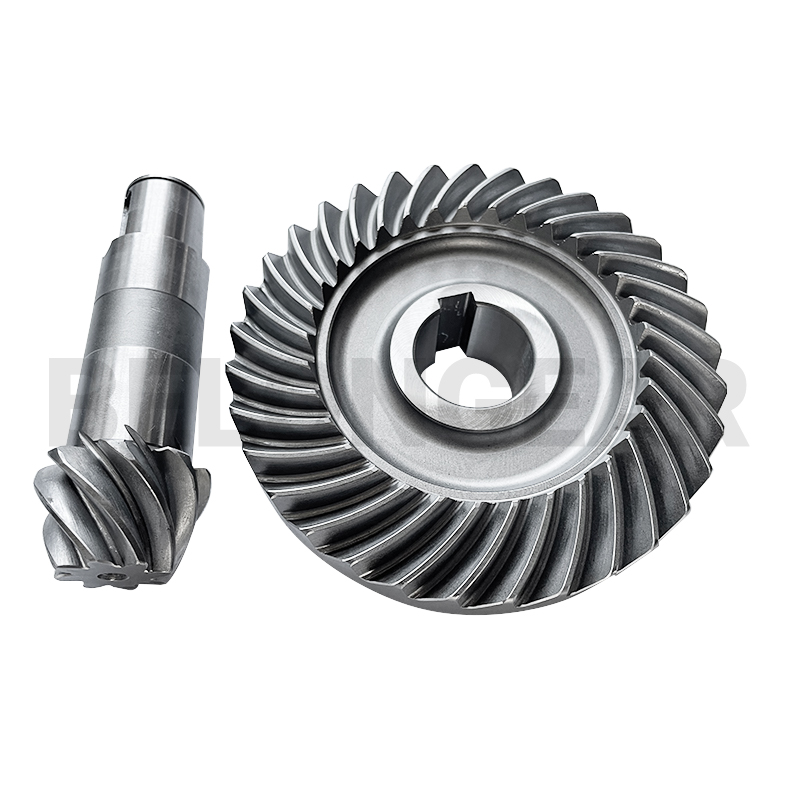
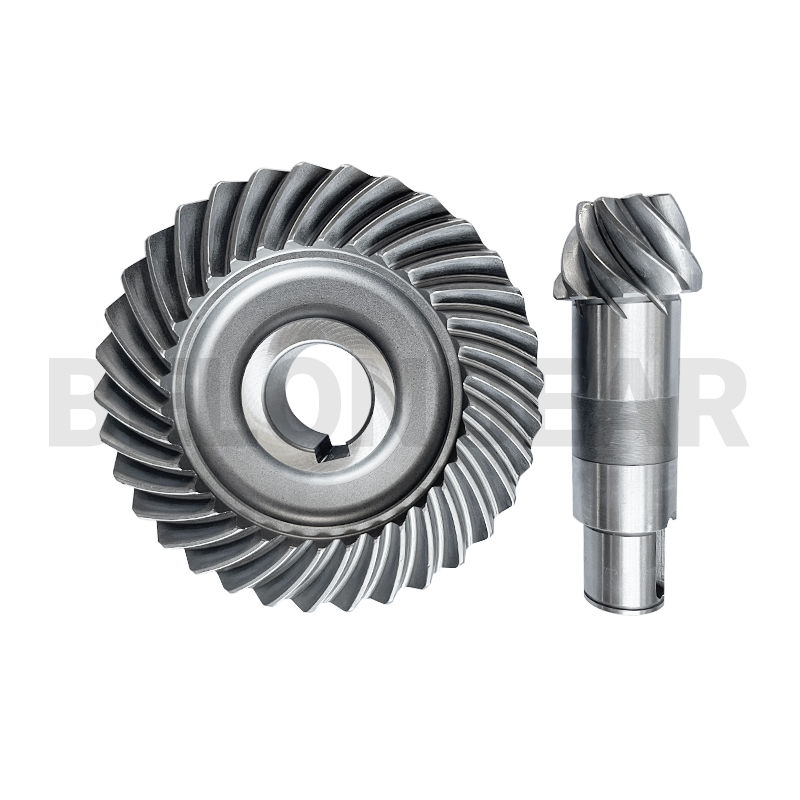

ਇੱਕ ਹੈਲੀਕਲ ਬੀਵਲ ਗੀਅਰਮੋਟਰ ਇੱਕ ਹੈਲੀਕਲ ਰਿਡਕਸ਼ਨ ਦੇ ਸਾਹਮਣੇ ਇੱਕ ਸੱਜੇ-ਕੋਣ ਵਾਲੇ ਬੀਵਲ ਸਟੇਜ ਨੂੰ ਸਟੈਕ ਕਰਦਾ ਹੈ, ਇਸ ਲਈ ਬੀਵਲ ਜੋੜਾ ਪੂਰੀ ਯੂਨਿਟ ਦੇ ਸ਼ੋਰ ਫਲੋਰ ਨੂੰ ਸੈੱਟ ਕਰਦਾ ਹੈ। ਇਹਨਾਂ DIN 8 ਸੈੱਟਾਂ ਨੂੰ ਉਸ ਸਟੇਜ ਨੂੰ ਸ਼ਾਂਤ ਰੱਖਣ ਲਈ ਮੇਲ ਖਾਂਦੇ ਜੋੜਿਆਂ ਵਿੱਚ ਲੈਪ ਕੀਤਾ ਜਾਂਦਾ ਹੈ।
ਇੱਕ ਸਪਾਈਰਲ ਬੇਵਲ ਗੇਅਰ ਨੂੰ ਇਸਦੇ ਦੰਦ ਦੇ ਮੁਕੰਮਲ ਹੋਣ ਅਤੇ ਇਸਦੇ ਮਾਪਾਂ ਦੁਆਰਾ ਪਰਿਭਾਸ਼ਿਤ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਰਸਤਾ ਪ੍ਰਾਪਤ ਕਰਨ ਯੋਗ ਸ਼ੁੱਧਤਾ, ਸ਼ੋਰ ਅਤੇ ਲਾਗਤ ਦਾ ਫੈਸਲਾ ਕਰਦਾ ਹੈ, ਇਸ ਲਈ ਡਰਾਇੰਗ ਨੂੰ ਦੁਕਾਨ ਦੇ ਫਰਸ਼ 'ਤੇ ਛੱਡਣ ਦੀ ਬਜਾਏ ਜਾਰੀ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਇਸ 'ਤੇ ਸਹਿਮਤੀ ਦਿੱਤੀ ਜਾਂਦੀ ਹੈ।
| ਰਸਤਾ | ਦੰਦ ਕਿਵੇਂ ਪੂਰਾ ਹੁੰਦਾ ਹੈ | ਚੁਣਿਆ ਗਿਆ ਜਦੋਂ | ਸੀਮਾ |
|---|---|---|---|
| ਗਲੀਸਨ ਨੇ ਲੈਪ ਕੀਤਾਇਹ ਪੰਨਾ | ਦੰਦਾਂ ਨੂੰ ਕੱਟਿਆ ਜਾਂਦਾ ਹੈ, ਸਖ਼ਤ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਫਿਰ ਗਲੇਸਨ ਲੈਪਰ 'ਤੇ ਮੇਲ ਖਾਂਦੇ ਜੋੜਿਆਂ ਵਿੱਚ ਲੈਪ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਜੋੜੀ ਨੂੰ ਘਸਾਉਣ ਵਾਲੇ ਮਿਸ਼ਰਣ ਨਾਲ ਇਕੱਠਾ ਚਲਾਇਆ ਜਾਂਦਾ ਹੈ, ਇਸ ਲਈ ਸੰਪਰਕ ਸਿਰਫ਼ ਉਸ ਥਾਂ ਦੀ ਬਜਾਏ ਜਿੱਥੇ ਕਟਰ ਨੇ ਇਸਨੂੰ ਛੱਡਿਆ ਸੀ, ਪੂਰੇ ਦੰਦ ਵਿੱਚ ਵਿਕਸਤ ਹੁੰਦਾ ਹੈ। | ਦਰਮਿਆਨੀ ਗਤੀ 'ਤੇ ਸ਼ਾਂਤ ਦੌੜ; ਵੱਡੀ ਮਾਤਰਾ; ਕਲਾਸਿਕ ਆਟੋਮੋਟਿਵ ਅਤੇ ਗੀਅਰਮੋਟਰ ਰੂਟ। | ਲੈਪਿੰਗ ਸੰਪਰਕ ਨੂੰ ਠੀਕ ਕਰਦੀ ਹੈ, ਕੱਟੇ ਹੋਏ ਦੰਦਾਂ ਦੀ ਜਿਓਮੈਟਰੀ ਨੂੰ ਨਹੀਂ, ਇਸ ਲਈ ਪ੍ਰਾਪਤ ਕਰਨ ਯੋਗ ਸ਼ੁੱਧਤਾ ਸਖ਼ਤ ਹੋਣ ਤੋਂ ਪਹਿਲਾਂ ਸੈੱਟ ਕੀਤੀ ਜਾਂਦੀ ਹੈ। |
| ਗਲੀਸਨ ਗਰਾਉਂਡ | ਸਖ਼ਤ ਹੋਣ ਤੋਂ ਬਾਅਦ ਦੰਦਾਂ ਦੇ ਕੰਢਿਆਂ ਨੂੰ ਗਲੇਸਨ ਗ੍ਰਾਈਂਡਰ 'ਤੇ ਪੀਸਿਆ ਜਾਂਦਾ ਹੈ। ਪੀਸਣ ਨਾਲ ਸਖ਼ਤ ਹੋਣ ਵਾਲੀ ਵਿਗਾੜ ਨੂੰ ਠੀਕ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਇਸ ਲਈ ਤਿਆਰ ਦੰਦ ਸੰਪਰਕ ਨੂੰ ਬਚਾਉਣ ਲਈ ਲੈਪਿੰਗ 'ਤੇ ਨਿਰਭਰ ਕਰਨ ਦੀ ਬਜਾਏ ਇੱਕ ਤੰਗ ਪ੍ਰੋਫਾਈਲ ਸਹਿਣਸ਼ੀਲਤਾ ਦੇ ਅੰਦਰ ਰਹਿੰਦਾ ਹੈ। | ਲੈਪਿੰਗ ਨਾਲੋਂ ਵੱਧ ਗਤੀ, ਸਖ਼ਤ ਸ਼ੁੱਧਤਾ ਅਤੇ ਘੱਟ ਸ਼ੋਰ; ਲਗਾਤਾਰ ਚੱਲਣ ਵਾਲੇ ਗਿਅਰਬਾਕਸਾਂ ਲਈ ਰਸਤਾ। | ਪੀਸਣਾ ਇੱਕ ਹੌਲੀ ਅਤੇ ਮਹਿੰਗਾ ਫਿਨਿਸ਼ਿੰਗ ਕਦਮ ਹੈ, ਇਸ ਲਈ ਇਸਨੂੰ ਉੱਥੇ ਚੁਣਿਆ ਜਾਂਦਾ ਹੈ ਜਿੱਥੇ ਸ਼ੁੱਧਤਾ ਇਸਨੂੰ ਜਾਇਜ਼ ਠਹਿਰਾਉਂਦੀ ਹੈ। |
| ਕਲਿੰਗੇਲਨਬਰਗ ਹਾਰਡ ਕੱਟ | ਦੰਦਾਂ ਨੂੰ ਖੁਰਦਰਾ ਕੱਟ ਕੇ ਨਰਮ, ਸਖ਼ਤ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਫਿਰ ਕਲਿੰਗੇਲਨਬਰਗ ਮਸ਼ੀਨ 'ਤੇ ਸਖ਼ਤ ਕੱਟ ਕੇ ਪੂਰਾ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਸਖ਼ਤ ਦੰਦ ਨੂੰ ਕੱਟਣ ਨਾਲ ਵੱਖਰੇ ਪੀਸਣ ਦੇ ਕੰਮ ਤੋਂ ਬਚਿਆ ਜਾਂਦਾ ਹੈ ਅਤੇ ਦੰਦਾਂ ਦੀ ਸਤ੍ਹਾ ਪੀਸਣ ਦੇ ਨਿਸ਼ਾਨਾਂ ਤੋਂ ਮੁਕਤ ਰਹਿੰਦੀ ਹੈ। | ਜਿੱਥੇ ਪੀਸਣਾ ਮੁਸ਼ਕਲ ਹੈ, ਅਤੇ ਕਲਿੰਗੇਲਨਬਰਗ-ਸਿਸਟਮ ਜਿਓਮੈਟਰੀ ਲਈ, ਉੱਥੇ ਸਖ਼ਤ ਫਿਨਿਸ਼ਿੰਗ। | ਨਰਮ ਖੁਰਦਰਾ ਕੱਟ ਲਈ ਸਹੀ ਸਟਾਕ ਛੱਡਣਾ ਪੈਂਦਾ ਹੈ, ਇਸ ਲਈ ਖੁਰਦਰਾ ਅਤੇ ਸਖ਼ਤ ਕੱਟਣ ਦੀ ਯੋਜਨਾ ਇੱਕੋ ਓਪਰੇਸ਼ਨ ਵਜੋਂ ਬਣਾਈ ਗਈ ਹੈ। |
ਹੇਠਾਂ ਦਿੱਤੇ ਮੁੱਲ ਇਸ ਆਈਟਮ ਲਈ ਡਰਾਇੰਗ ਤੋਂ ਆਉਂਦੇ ਹਨ। ਜਿੱਥੇ ਪੰਨਾ ਕਿਸੇ ਸਮੱਗਰੀ ਜਾਂ ਸ਼ੁੱਧਤਾ ਗ੍ਰੇਡ ਨੂੰ ਦਰਸਾਉਂਦਾ ਹੈ, ਇੱਥੇ ਦੁਹਰਾਇਆ ਜਾਂਦਾ ਹੈ; ਕੈਟਾਲਾਗ ਤੋਂ ਮੰਨਣ ਦੀ ਬਜਾਏ ਡਰਾਇੰਗ ਸਮੀਖਿਆ ਦੌਰਾਨ ਤੁਹਾਡੇ ਨਾਲ ਬਾਕੀ ਸਭ ਕੁਝ ਪੁਸ਼ਟੀ ਕੀਤਾ ਜਾਂਦਾ ਹੈ।
| ਆਈਟਮ | ਇਹ ਉਤਪਾਦ | ਇਸਦੀ ਪੁਸ਼ਟੀ ਕਿਵੇਂ ਹੁੰਦੀ ਹੈ |
|---|---|---|
| ਗੇਅਰ ਦੀ ਕਿਸਮ | ਇੱਕ ਹੇਲੀਕਲ ਬੀਵਲ ਗੀਅਰਮੋਟਰ ਲਈ ਬੀਵਲ ਗੀਅਰ ਅਤੇ ਪਿਨੀਅਨ ਜੋੜਾ | ਡਰਾਇੰਗ |
| ਸ਼ੁੱਧਤਾ | ਡੀਆਈਐਨ 8 | ਸ਼ੁੱਧਤਾ ਰਿਪੋਰਟ |
| ਫਿਨਿਸ਼ਿੰਗ | ਮੇਲ ਖਾਂਦੀ ਜੋੜੀ ਵਜੋਂ ਲੈਪ ਕੀਤਾ ਗਿਆ | ਮੇਸ਼ਿੰਗ ਰਿਪੋਰਟ |
| ਸਮੱਗਰੀ | ਡਰਾਇੰਗ ਲਈ ਕੇਸ-ਸਖ਼ਤ ਕਰਨ ਵਾਲਾ ਮਿਸ਼ਰਤ ਸਟੀਲ | ਸਮੱਗਰੀ ਸਰਟੀਫਿਕੇਟ |
| ਡਿਊਟੀ | ਕਨਵੇਅਰ ਅਤੇ ਸਮੱਗਰੀ ਸੰਭਾਲਣ ਵਾਲੇ ਗੀਅਰਮੋਟਰ | ਡਰਾਇੰਗ |
| ਸਪਲਾਈ ਦਾ ਘੇਰਾ | ਮੇਲ ਖਾਂਦਾ ਜੋੜਾ, ਅਸੈਂਬਲੀ ਲਈ ਤਿਆਰ। | ਮੇਸ਼ਿੰਗ ਰਿਪੋਰਟ |
ਗੀਅਰਮੋਟਰ ਜੋੜੇ ਵੌਲਯੂਮ ਵਿੱਚ ਖਰੀਦੇ ਜਾਂਦੇ ਹਨ, ਇਸ ਲਈ ਲਾਗਤ ਡਰਾਈਵਰ ਇੱਕ ਵਾਰ ਬਦਲਣ ਤੋਂ ਵੱਖਰੇ ਹੁੰਦੇ ਹਨ।
ਵਾਲੀਅਮ ਇੱਕ ਸਮਰਪਿਤ ਲੈਪਿੰਗ ਸੈੱਟਅੱਪ ਨੂੰ ਜਾਇਜ਼ ਠਹਿਰਾਉਂਦਾ ਹੈ, ਜੋ ਕਿਸੇ ਵੀ ਹੋਰ ਇਨਪੁਟ ਨਾਲੋਂ ਯੂਨਿਟ ਕੀਮਤ ਨੂੰ ਜ਼ਿਆਦਾ ਬਦਲਦਾ ਹੈ।
ਬੋਰ, ਮੋਢੇ ਅਤੇ ਮਾਊਂਟਿੰਗ ਦੂਰੀ ਨੂੰ ਯੂਨਿਟ ਤੋਂ ਯੂਨਿਟ ਤੱਕ ਦੁਹਰਾਉਣਾ ਪੈਂਦਾ ਹੈ, ਨਹੀਂ ਤਾਂ ਹਰੇਕ ਅਸੈਂਬਲੀ ਨੂੰ ਹੱਥ ਨਾਲ ਫਿਟਿੰਗ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਇੱਕ ਉਤਪਾਦਨ ਦੌੜ ਵਿੱਚ ਇੱਕ ਤੰਗ ਪੱਟੀ ਦਾ ਮਤਲਬ ਹੈ ਜੋੜਾ ਮੇਲ, ਨਾ ਕਿ ਸਿਰਫ਼ ਸਹਿਣਸ਼ੀਲਤਾ ਤੱਕ ਕੱਟਣਾ।
ਲੋੜ ਜਿੰਨੀ ਸ਼ਾਂਤ ਹੋਵੇਗੀ, ਲੈਪਿੰਗ ਅਤੇ ਨਿਰੀਖਣ ਦੇ ਸਮੇਂ ਦੀ ਲਾਗਤ ਓਨੀ ਹੀ ਜ਼ਿਆਦਾ ਹੋਵੇਗੀ।
ਸਪਾਈਰਲ ਬੇਵਲ ਡਰਾਈਵ 'ਤੇ ਜ਼ਿਆਦਾਤਰ ਸ਼ਿਕਾਇਤਾਂ ਦੰਦਾਂ ਦੀ ਬਜਾਏ ਅਸੈਂਬਲੀ ਤੋਂ ਆਉਂਦੀਆਂ ਹਨ। ਇਹ ਤਿੰਨ ਨੁਕਤੇ ਹਨ ਜਿਨ੍ਹਾਂ ਨੂੰ ਇੱਕ ਫਿਟਰ ਨੂੰ ਮਸ਼ੀਨ 'ਤੇ ਕੰਟਰੋਲ ਕਰਨਾ ਪੈਂਦਾ ਹੈ।
ਦੰਦ ਨੂੰ ਕੱਟਿਆ ਜਾਂਦਾ ਹੈ, ਸਖ਼ਤ ਕੀਤਾ ਜਾਂਦਾ ਹੈ ਅਤੇ ਫਿਰ ਇਸਦੇ ਆਪਣੇ ਹੀ ਪਿੰਨ ਨਾਲ ਲਪੇਟਿਆ ਜਾਂਦਾ ਹੈ। ਲਪੇਟਣਾ ਉਹ ਹੈ ਜੋ ਚਿਹਰੇ 'ਤੇ ਸੰਪਰਕ ਵਿਕਸਤ ਕਰਦਾ ਹੈ, ਇਸ ਲਈ ਤਿਆਰ ਜੋੜਾ ਬਦਲਣ ਦੀ ਬਜਾਏ ਮੇਲ ਖਾਂਦਾ ਹੈ।
ਖਾਲੀ ਨੂੰ ਜਾਲ ਦੇ ਆਕਾਰ ਦੇ ਨੇੜੇ ਬਣਾਇਆ ਜਾਂਦਾ ਹੈ ਤਾਂ ਜੋ ਦੰਦਾਂ ਦੀ ਜੜ੍ਹ ਲਗਾਤਾਰ ਅਨਾਜ ਦਾ ਪ੍ਰਵਾਹ ਬਣਾਈ ਰੱਖ ਸਕੇ।

ਬੋਰ, ਚਿਹਰੇ ਅਤੇ ਵਧਦੇ ਮੋਢੇ ਮੁੜੇ ਹੋਏ ਹਨ; ਇਹ ਉਹ ਡੇਟਾ ਬਣ ਜਾਂਦੇ ਹਨ ਜਿਨ੍ਹਾਂ ਤੋਂ ਦੰਦ ਕੱਟੇ ਜਾਂਦੇ ਹਨ ਅਤੇ ਮਾਪੇ ਜਾਂਦੇ ਹਨ।

ਗਲੇਸਨ ਮਸ਼ੀਨ 'ਤੇ ਪਿੱਚ ਕੋਨ ਅਤੇ ਡਰਾਇੰਗ 'ਤੇ ਮਾਊਂਟਿੰਗ ਦੂਰੀ ਤੱਕ ਕੱਟੇ ਗਏ ਸਪਾਈਰਲ ਦੰਦ।

ਕੇਸ ਦੀ ਡੂੰਘਾਈ ਅਤੇ ਕੋਰ ਦੀ ਕਠੋਰਤਾ ਅਨੁਸਾਰ ਕਾਰਬੁਰਾਈਜ਼ਿੰਗ, ਸਖ਼ਤੀਕਰਨ ਅਤੇ ਟੈਂਪਰਿੰਗ।

ਬੋਰ ਅਤੇ ਲੋਕੇਟਿੰਗ ਵਿਆਸ ਨੂੰ ਸਖ਼ਤ ਹੋਣ ਤੋਂ ਬਾਅਦ ਜ਼ਮੀਨ 'ਤੇ ਧੱਕੋ ਤਾਂ ਜੋ ਗੇਅਰ ਆਪਣੇ ਨਿਰਧਾਰਤ ਮਾਪਦੰਡਾਂ ਅਨੁਸਾਰ ਚੱਲ ਸਕੇ।

ਕੀਵੇਅ, ਧਾਗੇ ਅਤੇ ਡ੍ਰਿਲ ਕੀਤੇ ਫੀਚਰ ਡਰਾਇੰਗ ਦੇ ਅਨੁਸਾਰ ਮਸ਼ੀਨ ਕੀਤੇ ਗਏ ਹਨ।

ਇਸ ਜੋੜੇ ਨੂੰ ਘਸਾਉਣ ਵਾਲੇ ਮਿਸ਼ਰਣ ਨਾਲ ਜੋੜਿਆ ਜਾਂਦਾ ਹੈ, ਜੋ ਸੰਪਰਕ ਵਿਕਸਤ ਕਰਦਾ ਹੈ ਅਤੇ ਪ੍ਰਤੀਕ੍ਰਿਆ ਸਥਾਪਤ ਕਰਦਾ ਹੈ।

ਪਛਾਣ ਅਤੇ ਗਰਮੀ ਨੰਬਰ ਨੂੰ ਨਿਸ਼ਾਨਬੱਧ ਕਰੋ ਤਾਂ ਜੋ ਲੈਪ ਕੀਤਾ ਜੋੜਾ ਪੈਕਿੰਗ ਦੌਰਾਨ ਇਕੱਠੇ ਰਹੇ।

ਸਾਫ਼ ਕੀਤਾ ਗਿਆ, ਜੰਗਾਲ ਤੋਂ ਸੁਰੱਖਿਅਤ ਅਤੇ ਅੰਦਰੂਨੀ ਡੱਬੇ, ਡੱਬੇ ਅਤੇ ਲੱਕੜ ਦੇ ਡੱਬੇ ਵਿੱਚ ਪੈਕ ਕੀਤਾ ਗਿਆ।
ਰੂਟ ਇਹ ਫੈਸਲਾ ਕਰਦਾ ਹੈ ਕਿ ਕਿਹੜੇ ਚੈੱਕ ਲਾਗੂ ਹੁੰਦੇ ਹਨ। ਹਰੇਕ ਸੈੱਟ ਨੂੰ ਗੇਅਰ ਸੈਂਟਰ 'ਤੇ ਮਾਪਿਆ ਜਾਂਦਾ ਹੈ ਅਤੇ ਜੋੜਾ ਮੈਸ਼ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਅਤੇ ਨਤੀਜੇ ਅੰਦਰੂਨੀ ਤੌਰ 'ਤੇ ਰੱਖਣ ਦੀ ਬਜਾਏ ਸਾਮਾਨ ਨਾਲ ਜਾਰੀ ਕੀਤੇ ਜਾਂਦੇ ਹਨ।

ਡਰਾਇੰਗ ਦੇ ਵਿਰੁੱਧ ਬੋਰ, ਫੇਸ ਅਤੇ ਮਾਊਂਟਿੰਗ ਦੂਰੀ।ਮਾਪ ਰਿਪੋਰਟ

ਕੱਚੇ ਬਾਰ ਦੇ ਰਸਾਇਣ ਅਤੇ ਮਕੈਨੀਕਲ ਗੁਣ।ਸਮੱਗਰੀ ਸਰਟੀਫਿਕੇਟ

ਸਖ਼ਤ ਹੋਣ ਅਤੇ ਟੈਂਪਰਿੰਗ ਤੋਂ ਬਾਅਦ ਸਤ੍ਹਾ ਦੀ ਕਠੋਰਤਾ।ਗਰਮੀ ਦੇ ਇਲਾਜ ਦੀ ਰਿਪੋਰਟ

ਦੰਦ 'ਤੇ ਕੇਸ ਦੀ ਡੂੰਘਾਈ ਅਤੇ ਸੂਖਮ ਬਣਤਰ।ਗਰਮੀ ਦੇ ਇਲਾਜ ਦੀ ਰਿਪੋਰਟ

ਲੈਪਿੰਗ ਤੋਂ ਬਾਅਦ ਫਲੈਂਕ ਖੁਰਦਰਾਪਨ, ਜੋ ਸ਼ੋਰ ਪੈਦਾ ਕਰਦਾ ਹੈ।ਖੁਰਦਰੀ ਰਿਪੋਰਟ

ਗੇਅਰ ਮਾਪਣ ਕੇਂਦਰ 'ਤੇ ਦੰਦਾਂ ਦੀ ਸ਼ੁੱਧਤਾ ਅਤੇ ਰਨਆਊਟ।ਸ਼ੁੱਧਤਾ ਰਿਪੋਰਟ

ਇਕੱਠੇ ਕੀਤੇ ਜੋੜੇ 'ਤੇ ਸੰਪਰਕ ਪੈਟਰਨ ਅਤੇ ਬੈਕਲੈਸ਼।ਮੇਸ਼ਿੰਗ ਰਿਪੋਰਟ
ਸਪਾਈਰਲ ਬੀਵਲ ਗੀਅਰਸ ਨੂੰ ਸਪੀਡ 'ਤੇ ਸੁਚਾਰੂ ਸੱਜੇ-ਕੋਣ ਟ੍ਰਾਂਸਮਿਸ਼ਨ ਲਈ ਚੁਣਿਆ ਜਾਂਦਾ ਹੈ। ਬੇਲੋਨ ਇਹਨਾਂ ਉਦਯੋਗਾਂ ਵਿੱਚ ਗੇਅਰਿੰਗ ਸਪਲਾਈ ਕਰਦਾ ਹੈ।
 ਭੋਜਨ ਅਤੇ ਪੀਣ ਵਾਲੇ ਪਦਾਰਥ
 ਉਸਾਰੀ
 ਆਟੋਮੇਸ਼ਨ
 ਧਾਤੂ ਵਿਗਿਆਨ
ਇਹ ਉਹ ਸ਼ੁੱਧਤਾ ਬੈਂਡ ਹੈ ਜਿਸ ਵਿੱਚ ਗੀਅਰਮੋਟਰ ਮਾਰਕੀਟ ਕੰਮ ਕਰਦਾ ਹੈ: ਸ਼ਾਂਤ ਚੱਲਣ ਲਈ ਕਾਫ਼ੀ ਤੰਗ, ਲੈਪਿੰਗ ਨਾਲ ਵਾਲੀਅਮ ਵਿੱਚ ਪ੍ਰਾਪਤ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ। ਸਖ਼ਤ ਗ੍ਰੇਡਾਂ ਦੀ ਕੀਮਤ ਆਮ ਤੌਰ 'ਤੇ ਸ਼ੋਰ ਲਾਭ ਨਾਲੋਂ ਵੱਧ ਹੁੰਦੀ ਹੈ।
ਇਹ ਸੰਪਰਕ ਪੈਟਰਨ ਵਿਕਸਤ ਕਰਦਾ ਹੈ ਅਤੇ ਜੋੜੇ 'ਤੇ ਪ੍ਰਤੀਕਿਰਿਆ ਸੈੱਟ ਕਰਦਾ ਹੈ। ਇਹ ਦੰਦ ਨੂੰ ਦੁਬਾਰਾ ਨਹੀਂ ਕੱਟਦਾ, ਇਸ ਲਈ ਕੱਟ ਦੀ ਜਿਓਮੈਟਰੀ ਸਖ਼ਤ ਹੋਣ ਤੋਂ ਪਹਿਲਾਂ ਸਹੀ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ।
ਗੇਅਰ ਸੈੱਟ ਆਉਟਪੁੱਟ ਸ਼ਾਫਟ ਪ੍ਰਬੰਧ ਤੋਂ ਸੁਤੰਤਰ ਹੈ; ਜੋੜਾ ਡਰਾਇੰਗ ਵਿੱਚ ਕੱਟਿਆ ਜਾਂਦਾ ਹੈ ਅਤੇ ਸ਼ਾਫਟ ਇੰਟਰਫੇਸ ਗੀਅਰਮੋਟਰ ਬਿਲਡਰ ਦੇ ਨਾਲ ਰਹਿੰਦਾ ਹੈ।
ਮਾਊਂਟਿੰਗ ਦੂਰੀ ਨੂੰ ਫੜ ਕੇ ਅਤੇ ਪ੍ਰਤੀ ਜੋੜਾ ਬੈਕਲੈਸ਼ ਘੋਸ਼ਿਤ ਕਰਕੇ, ਫਿਰ ਸੈਂਪਲਿੰਗ ਦੀ ਬਜਾਏ ਹਰੇਕ ਸੈੱਟ 'ਤੇ ਸੰਪਰਕ ਦੀ ਜਾਂਚ ਕਰਕੇ।
ਡਰਾਇੰਗ ਜਾਂ ਖਰਾਬ ਜੋੜੇ ਨੂੰ ਮਾਊਂਟਿੰਗ ਦੂਰੀ ਅਤੇ ਡਿਊਟੀ ਦੇ ਨਾਲ ਭੇਜੋ। ਫਿਰ ਰੂਟ, ਸਮੱਗਰੀ ਅਤੇ ਸ਼ੁੱਧਤਾ ਦੀ ਪੁਸ਼ਟੀ ਮਸ਼ੀਨ ਨੂੰ ਅਸਲ ਵਿੱਚ ਲੋੜੀਂਦੀ ਚੀਜ਼ ਦੇ ਵਿਰੁੱਧ ਕੀਤੀ ਜਾ ਸਕਦੀ ਹੈ।